

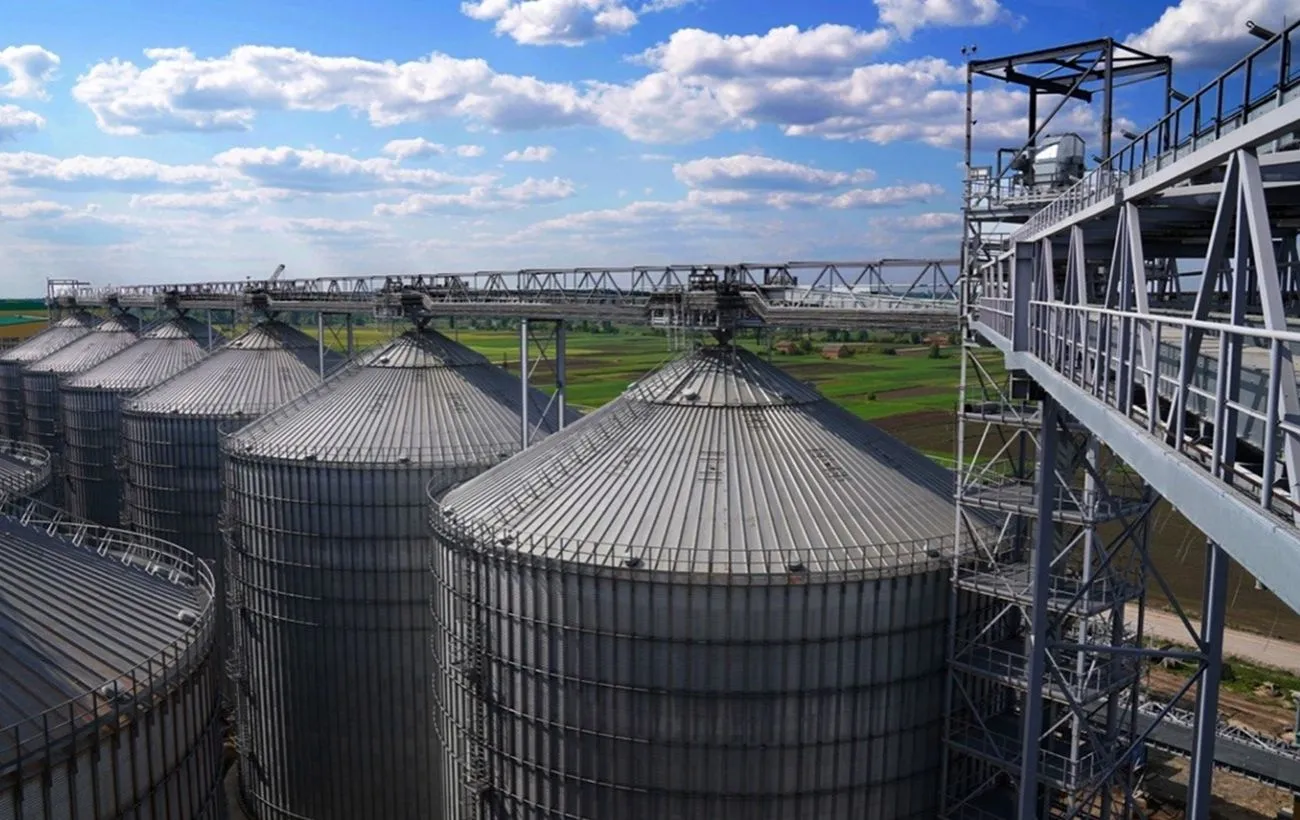
Ідея «елеватора без людей» звучить як маркетингове гасло, але за нею стоїть цілком інженерна задача: визначити, які саме рішення на зерновому комплексі є алгоритмізованими, а які вимагають людської відповідальності. Сучасний рівень автоматизації елеватора дозволяє передати системі до 80–90% рутинних операцій диспетчера — від маршрутизації транспортного обладнання до керування сушаркою за вологістю на виході. Питання не в тому, чи можна працювати без диспетчера, а в тому, який саме обсяг його функцій економічно доцільно автоматизувати.
Що насправді робить диспетчер зернового елеватора
Перед тим як щось автоматизувати, варто розкласти роботу диспетчерської зміни на складові. Класичний диспетчер елеватора виконує щонайменше сім ролей одночасно: він набирає технологічний маршрут (норія — конвеєр — засувка — силос), стежить за станом обладнання за показниками амперметрів і сигналізаторів, реагує на підпір і аварійні спрацювання, координує приймання автотранспорту та вагонів, веде журнал операцій, комунікує з лабораторією щодо якісних показників партії та ухвалює рішення про переміщення зерна на сушіння або вентилювання.
Принципово важливо, що більшість цих дій — не творчість, а виконання заздалегідь відомої логіки. Саме тому вони добре формалізуються в програмному коді контролера.
Функції, які система перебирає повністю
Маршрутизація та керування транспортним обладнанням. Це базовий і найзрілиший рівень автоматизації. Оператор обирає в SCADA точку завантаження та точку призначення, а система сама перевіряє доступність шляху, виключає конфліктні маршрути, вибудовує послідовність пуску обладнання «з кінця маршруту» і зупиняє його у зворотному порядку з витримкою часу на звільнення стрічок. Людський фактор у вигляді пуску норії під завалом зникає як клас.
Технологічні блокування та захист обладнання. Датчики підпору, реле контролю швидкості, датчики сходу та проковзування стрічки, контроль температури підшипників, сигналізатори рівня в бункерах, контроль положення засувок і перекидних клапанів — усе це замикається в логіці контролера швидше, ніж встигає відреагувати оператор. Час реакції системи — десятки мілісекунд, людини — секунди й хвилини.
Термометрія силосів і активне вентилювання. Системи термопідвісок із кроком 2–3 метри дають температурний профіль кожного силоса. Алгоритм порівнює температуру зерна з температурою та відносною вологістю зовнішнього повітря, розраховує рівноважну вологість і сам приймає рішення про запуск вентиляторів у допустимому вікні, фіксуючи наробіток. Це класичний приклад функції, де система об’єктивно точніша за людину, бо враховує більше змінних одночасно.
Керування зерносушаркою за замкненим контуром. Найбільш економічно вагома автоматизація. Потокові вологоміри на вході й виході, регулювання швидкості вивантаження, температури агента сушіння та рециркуляції дозволяють тримати вологість на виході в межах ±0,3–0,5% замість типового «перепалу» на 1–1,5% при ручному керуванні. Для елеватора з добовою продуктивністю 500 тонн це прямі гроші — і на збереженій масі, і на природному газі.
Автоматичне зважування та ідентифікація транспорту. Автомобільні ваги з розпізнаванням номерів, RFID-мітками, світлофорами, шлагбаумами, фотофіксацією та контролем правильності заїзду працюють у безлюдному режимі. Водій отримує статус через термінал самообслуговування або мобільний застосунок, а вагова накладна формується автоматично, без вагаря.
Електронна черга та тайм-слоти. Планування прийому за слотами, SMS- та push-повідомлення, автоматичне переоформлення при запізненні — функція, яку диспетчер традиційно виконував телефоном, і яка практично повністю переходить до вебсервісу.
Кількісно-якісний облік і документообіг. Формування партій, ведення балансу по силосах, розрахунок усушки та рефракції, інтеграція з лабораторною системою та ERP, автоматичне формування ТТН і реєстрів. Тут система не лише замінює журнал, а й закриває типову «сіру зону» ручного обліку.
Діагностика та передбачувальне обслуговування. Аналіз наробітку, струмових характеристик двигунів, вібродіагностика підшипників норій і конвеєрів дозволяють планувати ремонти за станом, а не за календарем. Система сама формує заявку в модуль ТОіР, коли тренд виходить за межі.
Що система не перебирає — і чому
Технологічна чесність вимагає окреслити межу. Є функції, де автоматизація виступає інструментом, а не суб’єктом рішення:
- Комерційні рішення щодо якості. Змішування партій для досягнення контрактної якості, вибір, який силос розкривати під відвантаження, компроміс між вартістю сушіння та ризиком — це рішення з економічними наслідками і юридичною відповідальністю. Система може запропонувати оптимальний варіант, але підписує його людина.
- Нестандартні та аварійні ситуації. Злежане зерно, самозігрівання з переходом у критичну фазу, пожежа в галереї, пошкодження механізму — тут потрібна фізична присутність і нешаблонне мислення.
- Фізичні операції. Фумігація, зачищення силосів, роботи в замкненому просторі, ремонт, відбір проб у нестандартних умовах, контроль стану будівельних конструкцій.
- Верифікація датчиків. Автоматика довіряє показникам приладів. Забитий пилом вологомір або обірвана термопідвіска створюють хибну впевненість, і саме персонал відповідає за метрологічну достовірність.
- Кібербезпека та цілісність систем. Чим глибша автоматизація, тим критичніший захист промислової мережі, сегментація, резервування контролерів і наявність механічного режиму керування.
Реалістична модель: не «без людей», а «без диспетчерської зміни»
Практично досяжна конфігурація сучасного елеватора виглядає так: замість трьох-чотирьох диспетчерських змін і окремих постів вагаря — один оператор-технолог у денний час, який працює з візуалізацією та підтверджує рішення, плюс віддалений моніторинг у нічний період із виїздом чергової бригади за алармом. Один фахівець при цьому здатен обслуговувати не один, а групу об’єктів із єдиного центру — саме тут виникає основний економічний ефект для агрохолдингів із кількома елеваторами.
Скорочення персоналу — не єдина і навіть не головна вигода. Значно вагоміші: стабільність технологічних режимів незалежно від квадрифікації зміни, повна прозорість обліку, зниження аварійності через виключення помилкових пусків, документована історія кожної партії та можливість аудиту.
Як рухатися до цього рівня
Перехід має бути поетапним, інакше система перетворюється на дорогий монітор, за яким усе одно стоїть людина з ключами в ручному режимі:
- Приладовий рівень — повне оснащення датчиками, термометрія, вологометрія, метрологічна повірка. Без достовірних даних автоматизація неможлива.
- Рівень блокувань — логіка захисту та маршрутизації в PLC із резервуванням критичних вузлів.
- Рівень візуалізації — SCADA з мнемосхемами, журналом подій і грамотним управлінням алармами за пріоритетами, а не «стіною» повідомлень.
- Рівень регулювання — замкнені контури сушіння та вентилювання, автоматичне зважування.
- Рівень управління — MES/ERP-інтеграція, облік партій, електронна черга, ТОіР.
- Рівень віддаленого центру — консолідований моніторинг групи об’єктів, аналітика, звітність.
Кожен етап приносить самостійний ефект, тому інвестиція не вимагає «стрибка» через усі щаблі одразу. Типовий термін окупності автоматизації сушарки та системи зважування — від одного до двох сезонів, що робить ці кроки логічною точкою входу.


